 es
 English
 Français
 русский
 中文简体
 عربى

El mantenimiento de los colectores de polvo industriales es un programa fijo de comprobaciones mensurables (presión diferencial, rendimiento de limpieza por impulsos, descarga de la tolva, estado de los conductos y vibración del ventilador) que se llevan a cabo para corregir las pequeñas desviaciones mucho antes de que se conviertan en fallas de la cámara de filtros. En las líneas de procesamiento de fertilizantes, cal, cemento y minerales, la mayoría de las paradas no planificadas de los colectores se deben a tres causas: medios filtrantes cargados más allá de la resistencia de diseño, fugas de aire a través de puertas de acceso y juntas de conductos, y sistemas de descarga que nadie vaciaba de forma rutinaria. El motor del ventilador suele ser el último componente en fallar, no el primero.
Un coleccionista que ha estado funcionando durante meses sin una inspección no está "bien porque todavía no se ha roto nada"; está funcionando con un margen cada vez menor, y el margen desaparece más rápidamente en las semanas posteriores a un cambio de capacidad o un cambio estacional en la humedad. Las secciones siguientes establecen qué comprobar, con qué frecuencia y qué lecturas le indican que actúe en lugar de esperar.
Lo que realmente cubre el mantenimiento del colector de polvo industrial
El mantenimiento significa mantener seis subsistemas dentro de su envoltura de diseño, no simplemente cambiar las bolsas de filtro cuando la pila se vuelve visible.
- Medios filtrantes y retención: condición de la bolsa o del cartucho, corrosión de la jaula, sellos de la placa del tubo, relación aire-tela.
- Limpieza por pulsos: presión del yacimiento, válvulas piloto de solenoide, válvulas de diafragma, secuencia de pulsos y duración.
- Tolva y descarga: holgura de válvulas rotativas, desgaste del transportador de tornillo, dispositivos de nivel, límites de llenado del contenedor.
- Ductos y puntos de recogida: velocidad de transporte, abrasión del codo, conexiones flexibles, espacios en el capó.
- Ventilador y motor: equilibrio del impulsor, temperatura del cojinete, tensión de la correa, posición del amortiguador, amperaje.
- Instrumentación y seguridad: Transmisor dP, termopares, detección de chispas, venteo de explosiones, válvulas de aislamiento.
Estos interactúan constantemente, razón por la cual una solución de una sola parte a menudo falla. Una válvula rotativa desgastada admite aire frío, la carcasa cae por debajo del punto de rocío, las bolsas se mojan y se cierran, y el incidente se registra como un problema de filtro cuando era un problema de descarga.
Construya un calendario y luego sosténgalo
Un cronograma escrito con criterios de aceptación supera a un técnico experimentado que trabaja de memoria, porque hace visibles las tendencias en lugar de depender de que alguien recuerde la lectura del último trimestre.
| Intervalo | Tareas principales | cheque de aceptación |
|---|---|---|
| cada turno | Registre la presión diferencial, la temperatura de entrada y los amperios del ventilador; confirmar las ejecuciones de descarga; Escuche las válvulas de pulso. | dP dentro de la banda normal, sin polvo visible en la salida. |
| Semanal | Inspeccionar la tolva, la válvula giratoria y el nivel del depósito; revisar las juntas de las puertas y los flexibles de los conductos; derribar líneas dP. | No hay fugas audibles; la tolva se vacía por completo. |
| Mensual | Dispare cada válvula de pulso manualmente; revisar las válvulas de diafragma y el cabezal de aire; Inspeccione los cojinetes y la tensión de la correa. | Cada válvula se abre en secuencia a la presión nominal. |
| Trimestral | Ingrese a la carcasa: condición de la bolsa, corrosión de la jaula, placa de tubos, revestimientos de paredes; Puntos de recogida de pruebas de humo. | Menos del 5 por ciento de medios dañados; sin pérdida de pared más allá de lo permitido. |
| Cierre anual | Evaluación de reemplazo de bolsas, prueba de aislamiento del motor, retoque del revestimiento, restablecimiento de la línea base y capacitación de la tripulación. | Nueva línea de base sobre medios limpios registrada por escrito. |
La presión diferencial es su mejor advertencia temprana
Lea la presión diferencial como una tendencia a lo largo de días y semanas, nunca como una instantánea única, porque la dirección del cambio identifica la falla más rápido que cualquier otro instrumento.
Registre la línea base de medios limpios en la puesta en servicio (generalmente unos pocos cientos de pascales) y luego trate la banda de operación normal como la cifra de diseño, a menudo de 600 a 1200 Pa para las casas de bolsas de chorro de pulso. Un ascenso constante durante dos o tres días generalmente significa que la limpieza ha dejado de funcionar: baja presión del depósito, un diafragma atascado, humedad que cega el medio o una secuencia de pulso que se ha desviado. Una caída repentina de polvo en la salida indica una bolsa rota, una jaula corroída o un sello de placa tubular defectuoso. La pérdida de succión mientras dP permanece normal lo envía aguas arriba a los conductos, no a la carcasa.
Registre la lectura con la condición del proceso en la que se tomó. Un colector a 1100 Pa durante la carga máxima de secado y 700 Pa en reposo se comporta correctamente; uno que alcanza 1.100 Pa en ambos estados tiene un problema de limpieza que ningún cambio de bolsa solucionará.
Cuidado de limpieza de filtros y pulsos
La limpieza por pulsos falla silenciosamente y, cuando la pila muestra turbidez, el medio generalmente ya lleva semanas limpio en exceso o insuficientemente.
Verifique la presión del cabezal en el tanque, no en el compresor, y confirme que cada válvula piloto de solenoide responda. Las válvulas de diafragma que silban continuamente desperdician aire comprimido y enfrían la carcasa. Pulse solo con la frecuencia que requiere dP: la limpieza continua pule la torta del filtro que protege el medio y acorta la vida útil de la bolsa en polvo abrasivo o higroscópico. Para trabajos de gran volumen y las 24 horas del día, un 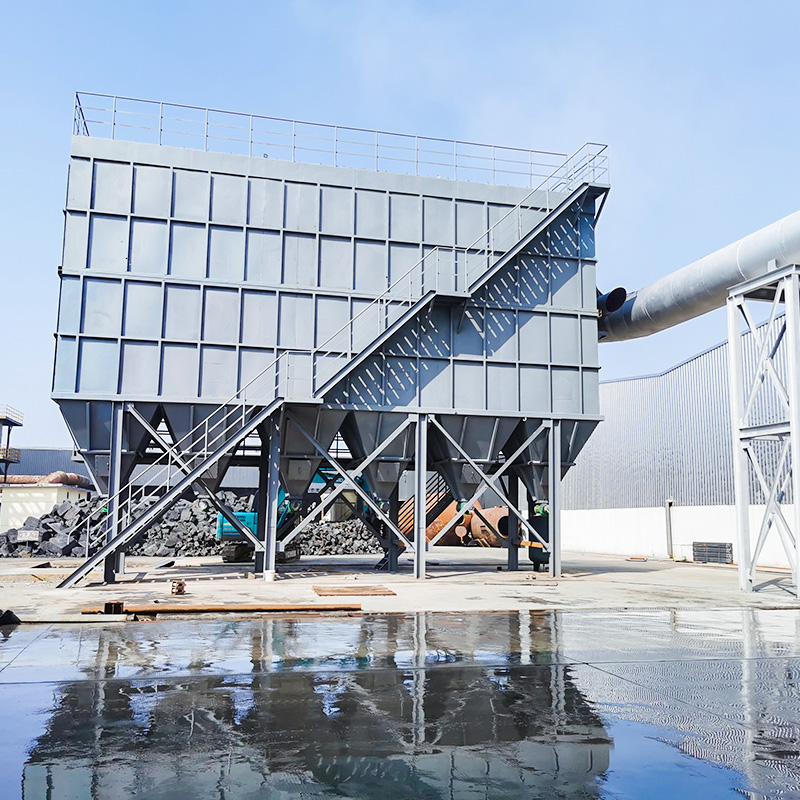 Colector de polvo con bolsa de pulso de caja de aire serie PPC La limpieza con cámara de retrolavado y chorro pulsado se adapta al control de polvo de gran volumen en plantas de cemento, metalurgia y similares. Ver producto → A menudo se elige por su limpieza compartimentada y fuera de línea, que permite que una cámara descanse mientras el resto sigue funcionando. Las cargas más ligeras o intermitentes suelen ser atendidas por un
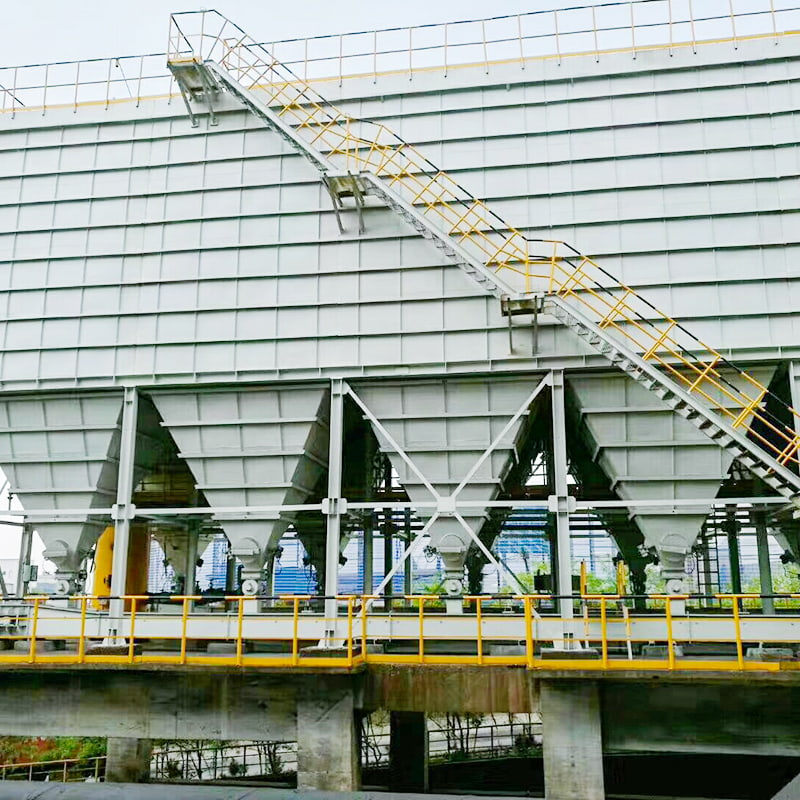 Colector de polvo con bolsa de chorro de pulso y cámara TDMC La limpieza por impulsos con cámara aislada y la automatización PLC hacen de este colector una opción práctica para cargas de polvo más ligeras o intermitentes. Ver producto → , donde una lógica de limpieza más sencilla acorta la rutina de mantenimiento.
La inspección física sigue siendo importante. Las bolsas rígidas, encogidas o pegadas por la humedad indican un problema de punto de rocío, no un defecto del medio. Las jaulas con manchas de óxido desgastarán las bolsas nuevas en unos meses, así que reemplace la jaula y la bolsa juntas cuando la corrosión sea visible.
Ductos, campanas y descarga de tolvas
La mayoría de las fallas de los "colectores" comienzan varios metros río arriba, en tramos de ductos y puntos de recogida que nadie inspecciona porque son de difícil acceso.
- Compruebe la velocidad de transporte en el recogedor: demasiado baja y el polvo se deposita en tramos horizontales, demasiado alta y la abrasión se come los codos.
- Busque vetas de óxido y rastros de polvo en las juntas, mangas flexibles y puertas de acceso; es decir, aire que entra por donde no debería.
- Confirme que las posiciones de las compuertas no se hayan desviado desde el último equilibrio; una rama parcialmente cerrada mata de hambre al capó al que sirve.
- Mantenga el contenedor de basura por debajo de aproximadamente la mitad de su capacidad; el exceso de relleno tensiona la tela y empuja el polvo reentrado hacia el medio.
- En material pegajoso o higroscópico, el perfil de carga cambia con las condiciones de granulación y secado a lo largo de un línea de producción de fertilizantes compuestos , por lo que se deben revisar los intervalos de limpieza cuando cambie la receta o el objetivo de humedad.
Hardware de ventilador, motor y seguridad
El ventilador informa sobre todo lo que ocurre aguas arriba: un amperaje elevado con un flujo de aire normal sugiere restricción, mientras que la vibración sugiere acumulación en el impulsor o desgaste del cojinete.
Limpie el impulsor durante las paradas planificadas en lugar de esperar a que se produzca un desequilibrio, verifique la alineación del acoplamiento después de cualquier modificación del conducto y registre la temperatura del rodamiento junto con dP en el mismo registro para poder comparar los dos. Los dispositivos de seguridad merecen la misma disciplina: pruebe los respiraderos de explosión, las válvulas de aislamiento, la detección de chispas y los disparos por alta temperatura en un cronograma que pueda demostrar, y nunca anule un interruptor de alto nivel de la tolva para mantener una línea en funcionamiento. Esos enclavamientos existen porque los eventos de polvo combustible son raros hasta que dejan de serlo.
Fallos comunes, causas fundamentales y primeras acciones
Hacer coincidir el síntoma con el subsistema correcto en la primera visita es lo que separa una solución de dos horas de una interrupción de dos semanas.
| Síntoma | Causa raíz probable | Primera acción |
|---|---|---|
| Aumento constante de dP durante varios días | Las válvulas de pulso no disparan, baja presión del cabezal, cegamiento por humedad | Verifique la presión del tanque, prueba de pulso manual, inspeccione si hay condensación |
| Caída repentina de dP con polvo en la salida | Bolsa rota, jaula corroída, sello de la placa del tubo defectuoso | Aislar el compartimento, inspeccionar y reemplazar la fila afectada. |
| Succión débil con dP normal | Fuga en el conducto, puerta de acceso abierta, compuerta desplazada, espacio en el capó | Prueba de humo en puntos de recogida y articulaciones. |
| Vibración del ventilador y aumento de amperios. | Acumulación de material en el impulsor, desgaste de los cojinetes, desalineación | Limpie y reequilibre el impulsor, verifique la alineación y los cojinetes. |
| Puenteo de tolva y arrastre de polvo | Polvo húmedo, holgura de válvula rotativa desgastada, depósito demasiado lleno | Vacíe el contenedor, verifique la holgura de las válvulas y la pendiente de la tolva. |
Reparar, reconstruir o reemplazar
Decida basándose en la condición y el deber, no sólo en la antigüedad de la unidad, y ponga precio a las tres opciones antes de que una falla obligue a elegir.
Reparación
Fallos aislados en una carcasa insonorizada: válvulas, solenoides, una fila de bolsas, una válvula rotativa. La recuperación de la inversión es inmediata y el tiempo de inactividad es breve.
reconstruir
Corrosión con una pérdida de pared de aproximadamente el 30 por ciento, placa tubular intacta, relación aire-tela aún adecuada después de un modesto aumento de capacidad.
Reemplazar
Perforación de la carcasa, tamaño incorrecto después de la expansión o fallas repetidas de la bolsa donde la temperatura o la química del gas han cambiado.
Cuando el proceso se ejecuta en caliente (gases de escape del horno, escape de la secadora, calcinación), la selección del medio y el diseño de la carcasa importan más que la limpieza del hardware, razón por la cual el trabajo a alta temperatura generalmente se especifica como una unidad dedicada, como una 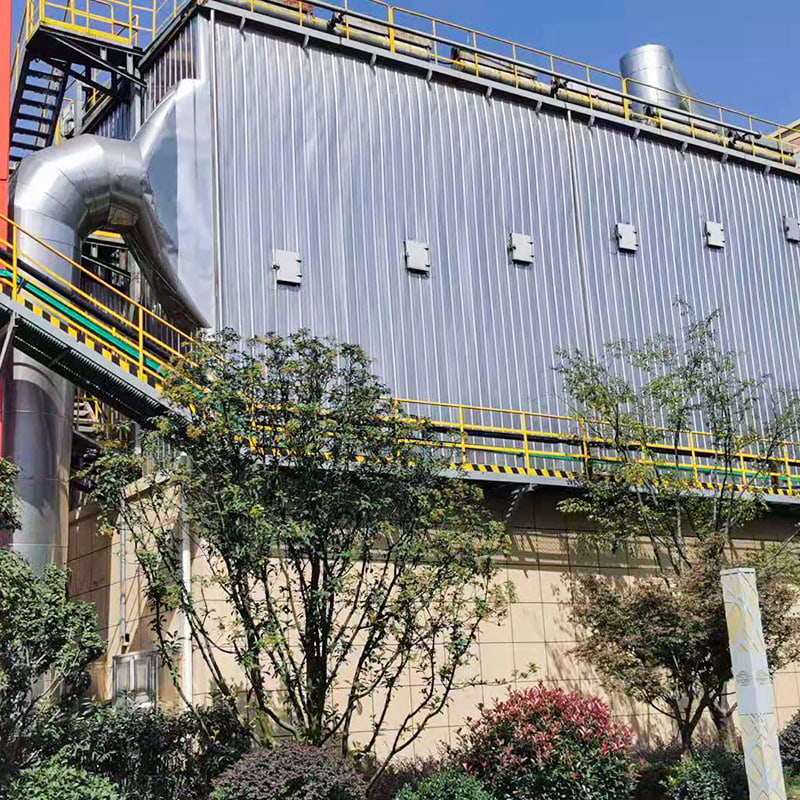 Colector de polvo con bolsa de chorro de pulso de alta temperatura GMC Para el escape de hornos, secadoras y enfriadores, este colector de alta temperatura utiliza válvulas de pulso individuales y control de limpieza por microcomputadora. Ver producto → en lugar de un coleccionista estándar con bolsas mejoradas.
Repuestos y planificación de adquisiciones
La disponibilidad, no el precio, decide la mayoría de los resultados del mantenimiento, porque una válvula de diafragma defectuosa solicitada con un plazo de entrega de dos semanas se convierte en dos semanas de succión degradada.
- Mantenga en el sitio un juego completo de diafragmas de pulso y pilotos de solenoide por tamaño de colector.
- Mantenga un accionamiento de válvula rotativa de repuesto y un rollo de material para juntas de puerta; las juntas fallan con mucha más frecuencia que el acero.
- Almacene del dos al cinco por ciento del número de bolsas para parchear y reemplazar filas de inmediato.
- Confirme las dimensiones de la jaula y termine antes de ordenar los medios; Las jaulas que no coinciden destruyen las bolsas nuevas.
- Revisar el más amplio equipo de recolección de polvo varían en función de sus condiciones de trabajo al dimensionar los reemplazos, de modo que el modo de limpieza, el material de la carcasa y el volumen de aire coincidan con el proceso real en lugar de con la placa de identificación anterior.
Preguntas frecuentes
¿Con qué frecuencia se deben reemplazar los filtros?
Juzgue por la tendencia del dP, las lecturas de emisiones y la inspección en lugar de una fecha fija. De dos a cuatro años es común en trabajos limpios y secos; De doce a dieciocho meses ocurre con polvos abrasivos, húmedos o químicamente agresivos. Restablezca siempre la línea base de medios limpios después del reemplazo.
¿Podemos mantener el recolector mientras la línea está en funcionamiento?
Las verificaciones externas, las lecturas dP, las pruebas de pulso y la inspección de descarga son seguras durante la operación. La entrada a la vivienda, el cambio de bolsas y la inspección interna requieren aislamiento, bloqueo, ventilación y, para el polvo combustible, un permiso que confirme la evaluación de riesgos.
¿Qué presión diferencial debería desencadenar la acción?
Utilice la banda de diseño como referencia y actúe cuando la tendencia la abandone, normalmente por encima de unos 1.500 Pa sostenidos o después de una caída brusca e inexplicable. Es posible que una deriva lenta a 1300 Pa con producción estable solo necesite una revisión de limpieza.
¿Por qué las bolsas nuevas fallan en unos meses?
Generalmente porque nunca se identificó la causa del primer fallo: exceso de humedad de entrada, limpieza excesiva, una placa tubular con fugas o el medio incorrecto para la temperatura. Al reemplazar el medio sin corregir la condición, se repite el resultado.
¿La calidad del aire comprimido forma parte del mantenimiento?
Sí. El arrastre de aceite y agua desde el cabezal de aire contamina los medios y atasca las válvulas piloto. Los sifones, filtros y secadores pertenecen al mismo horario que el propio colector.
El mantenimiento de los colectores de polvo industriales premia la coherencia más que la habilidad en una crisis: una lectura dP registrada, un contenedor vaciado, una válvula de pulso probada y un cronograma escrito evitarán la mayoría de las fallas que luego parecen repentinas. Comience con el calendario, mantenga las lecturas diarias durante un mes y las tendencias le indicarán dónde gastar el próximo presupuesto de mantenimiento.